Artykuł sponsorowany
Dlaczego format i grubość HPL, forniru oraz Solid Surface decydują o odpadach
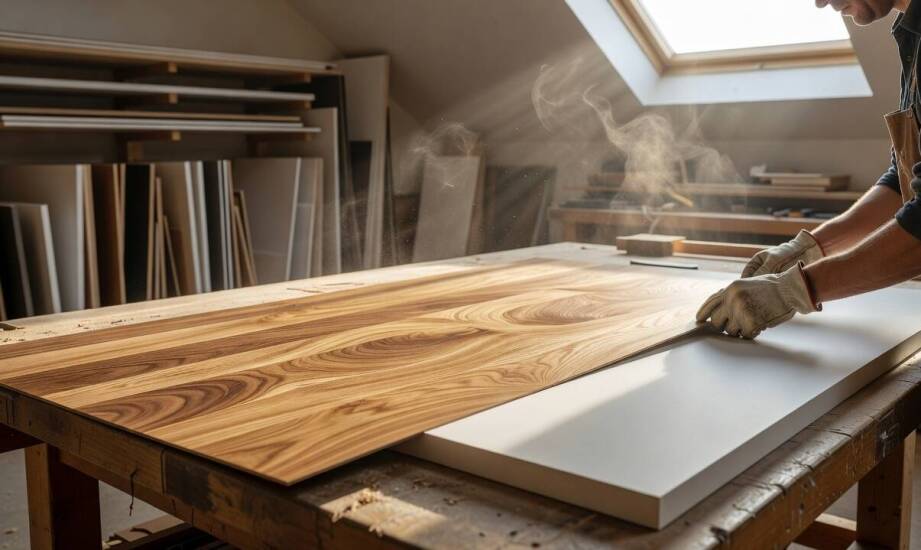
W produkcji seryjnej identycznych modułów meblowych ten sam rozkrój nierzadko generuje znaczną ilość odpadu poprodukcyjnego, w zależności od wybranego formatu i grubości arkusza. Zmiana parametrów HPL, forniru lub tworzywa Solid Surface potrafi zauważalnie obniżyć straty materiałowe, nawet bez ingerencji w docelową geometrię mebla. Odpowiednie planowanie pozwala zachować wyższą rentowność całego procesu i ułatwia codzienną pracę na hali montażowej.
Przeczytaj również: Jakie są korzyści z zastosowania plis okiennych wewnętrznych w domowym biurze?
Wpływ formatu i grubości arkusza na proces cięcia
Nesting w oprogramowaniu obrabiarek sterowanych numerycznie układa poszczególne elementy tak, aby maksymalnie wykorzystać powierzchnię płyty przy minimalnej liczbie cięć. Arkusz o wymiarach 4100 × 1320 mm pozwala często zmieścić więcej powtarzalnych frontów lub boków szafek niż krótszy format 3050 × 1320 mm. Dłuższy bok lepiej pasuje do typowych modułów meblowych, co bezpośrednio zmniejsza liczbę łączeń między elementami. Większa powierzchnia startowa ogranicza straty na krawędziach i skraca czas potrzebny na późniejszy montaż. W powtarzalnej produkcji seryjnej resztki z jednego cyklu rzadko nadają się do ponownego użycia, dlatego dbałość o optymalny rozmiar początkowy redukuje ogólną pulę resztek.
Przeczytaj również: Jakie cechy powinny mieć barwniki stosowane w produkcji sprzętu rolniczego?
Równie ważnym parametrem pozostaje grubość materiału, która decyduje o szerokości marginesu potrzebnego do stabilnego prowadzenia narzędzia. Cieńszy laminat wymaga precyzyjniejszej obróbki, ponieważ łatwiej ulega wygięciu podczas pracy frezarki. Taka elastyczność zwiększa ryzyko powstawania mikrouszkodzeń i wyszczerbień na krawędziach. Grubsze warianty płyt kompaktowych zachowują odpowiednią sztywność na większych rozpiętościach, co pozwala ograniczyć liczbę wymaganych podpór na stole roboczym. Stabilniejszy arkusz generuje mniejsze straty podczas frezowania profili krawędziowych, ułatwiając jednocześnie estetyczne fazowanie i oklejanie obrzeży.
Przeczytaj również: Architektura krajobrazu jako klucz do skutecznego planowania przestrzeni zielonych
Różnice w obróbce HPL, forniru i tworzyw Solid Surface
Standardowe arkusze HPL gwarantują wysoką powtarzalność i stosunkowo łatwy nesting. Laminat jest materiałem jednorodnym i pozbawionym naturalnego rysunku wymuszającego precyzyjne pasowanie. Zupełnie inaczej wygląda sytuacja w przypadku forniru naturalnego, który zazwyczaj występuje w węższych arkuszach lub długich rolkach. Powierzchnie fornirowane wymagają bezwzględnego uwzględnienia kierunku usłojenia przy wycinaniu każdego pojedynczego elementu. Selekcja naturalnego rysunku słojów sprawia, że zakłady stolarskie odrzucają sporą część arkusza jeszcze przed uruchomieniem maszyny tnącej. Modyfikowane okleiny drewniane oferują wyższą powtarzalność wzoru, jednak warianty w pełni naturalne zawsze podnoszą poziom odpadu ze względów czysto estetycznych.
Tworzywa Solid Surface dostarcza się w formatach osiągających nawet 1520 × 3680 mm przy różnych grubościach. Duży gabaryt umożliwia produkcję rozległych i jednolitych blatów bez widocznych punktów styku. Wyższa cena tego surowca oraz konieczność frezowania zamiast tradycyjnego cięcia piłą zmuszają jednak wykonawców do bardzo rygorystycznego planowania cięć. Projektant wnętrz lub architekt może zredukować przyszłe straty jeszcze na etapie modelowania trójwymiarowego, dostosowując wymiary modułów do rynkowych formatów. Zmiana szerokości frontu o zaledwie kilka milimetrów często pozwala idealnie wpasować element w dostępny arkusz.
Osiągnięcie optymalnego poziomu wykorzystania surowca zależy od ścisłego dopasowania geometrii projektu do fizycznych wymiarów dostarczanych płyt. Firma Laminart dostarcza na rynek szeroki wybór formatów, które pozwalają producentom mebli elastycznie reagować na zlecenia o nietypowych gabarytach. Analiza dostępnych rozwiązań materiałowych na najwcześniejszym etapie projektowania stanowi najprostszą drogę do redukcji kosztów i skutecznego ograniczenia niepotrzebnych odpadów poprodukcyjnych.
Kategorie artykułów
Polecane artykuły

Różnorodność formatów nośników muzycznych – co wybrać dla swojej twórczości?
Nośniki muzyczne odgrywają kluczową rolę w branży, umożliwiając artystom dotarcie do słuchaczy. Wprowadzenie różnych formatów wpływa na twórczość, pozwalając na eksperymentowanie z dźwiękiem i designem. Współczesne trendy pokazują rosnące zainteresowanie winylami oraz kasetami, co świadczy o potrzeb

Wpływ innowacji sp automotive na konkurencyjność na rynku
Innowacje w branży motoryzacyjnej są kluczowe dla konkurencyjności firm, wpływając na efektywność produkcji oraz jakość oferowanych produktów. Nowoczesne technologie, takie jak elektryfikacja czy autonomiczne pojazdy, rewolucjonizują rynek. W artykule omówimy znaczenie tych zmian dla przyszłości sek